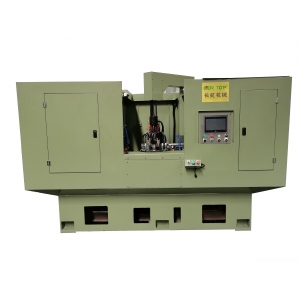
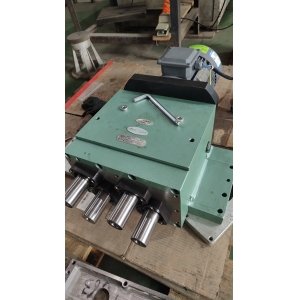
1、工件装夹必需牢固可靠。用多轴钻床钻小件时,应用工具夹持,不准摇臂钻床相关参数用手拿着钻。
2、横臂和工作台上不准存放物件,被加工件必需按划定卡紧,以防工件移位造成重大人身伤害事故和设备事故。
3、使用自动走刀时,要选好进给速度,调整好行程限位块。手动进刀时,一般按照逐渐增压和逐渐减压原则进行,以免用必过猛造成事故。
4、工作结束时,将横臂降到较低位置,主轴箱靠近立柱,并且都要卡紧。
尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。可添加下方微信聊一聊。