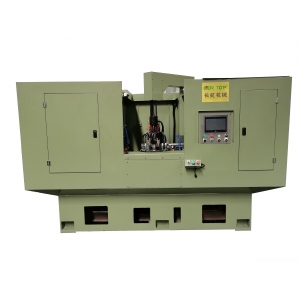
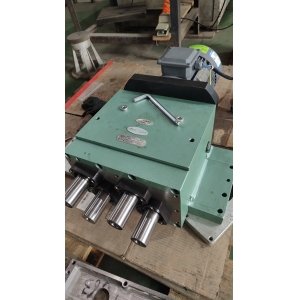
基于手动攻螺纹效率较低而且质量也具有一定的问题,不适用来批量生产,因此在实际批量生产中,长虹攻丝机主要是使用机攻螺纹。从而保证工件攻丝质量,提高生产效率,降低生产成本。然而在使用机攻螺纹过程中,也必须合理地使用机器和工具,假如不能合理地使用机器和工具,也将影响到工件上螺纹孔的加工质量。
1.钻床主轴的径向跳动,通常应修整在0.05mm之内,假如攻削螺纹孔的精度较高时,主轴的径向跳动不应当高于0.02mm,装夹工件的夹具定位支承面与钻床主轴中心或丝锥中心的垂直度误差应不得超过0.05/100,工件的螺纹底孔与丝锥的同轴度通常应不得超过0.05mm。
2.当攻丝即将完成攻丝时,进给应该轻而慢。从而防止丝锥前端与工件螺纹底孔深度的干涉冲击,损坏丝锥。
3.当攻不通的螺纹孔或螺纹孔的深度较深时,应使用攻螺纹安全夹头,安全夹头能承受的攻螺纹切削力,必须按照丝锥的大小来进行调节,攻螺纹切削力应修整合适,以免断锥或攻不进去。
4.在丝锥切削部分长度的攻削行程内,应在钻床进刀手柄上旋加均匀合适的压力,以协助丝锥进入底孔内,这样可避免基于靠开始几扣不完整的螺纹向下去拉主轴时,将螺纹刮烂,当校准部分进入工件时,可靠螺纹自然的旋进进行攻螺纹,以免将牙型切瘦。
5.攻螺纹的切削速度非常重要,主要依据切削材料、丝锥的中径、螺距、螺纹孔的深度等精度,以及实际现场加工结果如何而定。通常当螺纹孔深度在10~30mm之内,工件为下列材料时,其切削速度大致如下:
1)钢材v=6~15m/min;
2)调质后的钢材或较硬的钢材v=5~10m/min;
3)不锈钢v=2~7m/min;
4)铸铁v=8~10m/min。
5)在相同条件下,小丝锥直径是相对高速,大丝锥直径是相对低速,大螺距是相对低速。
6.攻通孔螺纹时,应特别注意丝锥的校准部分不能全露出头,以免在反转退出丝锥时,将会发生乱扣现象。
7.机攻螺纹时,切削液的选择使用非常重要,对塑性材料来说,需保持足够的切削液,通常可使用乳化油或硫化切削油,假如工件上的螺纹孔表面粗糙度值要求较低时,可使用菜籽油及二流化钼等,豆油的效果也比较好。

尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。